
189-2923-7076
189-2923-7076
企业背景与废气特性该厂原有简易活性炭吸附装置,因产能扩大、环保标准提升,出现吸附饱和快、更换频繁、去除效率不足等问题。废气主要成分为乙酸乙酯、丙酮,浓度1000-2000mg/m³,风量15000m³/h。
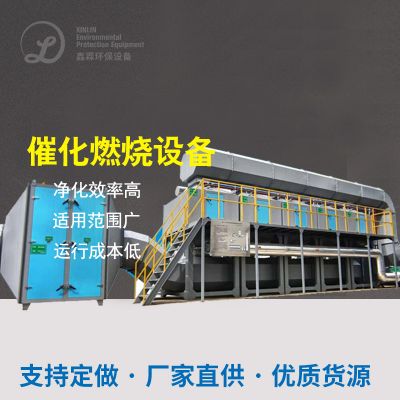
处理工艺与设备配置项目采用**“活性炭吸附浓缩+催化燃烧(CO)”**一体化工艺:
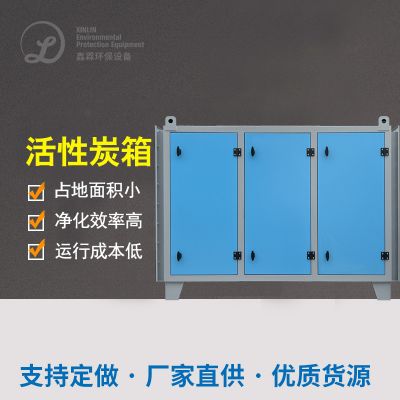
双塔活性炭吸附:设置吸附塔与脱附塔交替运行,吸附塔饱和后切换至脱附塔,用热空气(120℃)脱附再生,延长活性炭使用寿命。
催化燃烧装置:脱附后高浓度废气(约8000mg/m³)进入CO装置,在250-380℃下氧化分解,去除效率达98%。
设备优势与处理效果
双塔转换定制控制陆续进行,免停止设备运转换新几丁质酶炭,年开源节流几丁质酶炭制造费约40万元; CO装备作业温度表低,能效仅为RTO的1/2,年厉行节约商业用电约20万美元; 产品出口VOCs酸度稳定可靠在25mg/m³,需要满足本地“很排放出限制值”追求。企业效益改造后,企业VOCs去除率从70%提升至98%,年减少排放约80吨;设备自动化程度提升,人工维护成本降低50%。同时,车间空气质量改善,员工投诉率下降80%,生产效率提升10%。
上一主题: 鑫霖环保:塑胶厂再生废气处理案例
 扫一扫添加微信