电弧焊接飘尘气体概述
锡焊时候中引发的烟气粉尘有机废液物是行业有机废液物制理的重点村的一种。锡焊烟气粉尘主耍由复合件防化合物、氟化物、臭氧老化、氮防化合物、一防脱色碳等组成了,其的成分繁杂且影响性大。锡焊烟气粉尘的比表面积普通在0.01~1μm相互之间,是指可吸气颗粒剂物(PM2.5及PM10),常期吸气会形成电焊工职业技能bing(如尘肺bing、复合件烟热等),还也会造成的污染厂房及周边产品学习环境。
手工焊接工业废气的通常因素还包括:
焊管电弧焊接焊
:引发大量的黑色金属氧化反应物和氟化物。
汽体保护的焊(MIG/MAG)
:伴有臭氧的危害和氮氧化的物出现。
电弧焊
:烟气粉尘量相对比较较少,但仍有有很大危害性气态施放。
智能机械焊/等铝离子焊
:烟气粉尘小粒更猫瘟,更难过滤。
对接焊烟气粉尘的废气进行处理薄弱环节与基本原则
大部分难题
小粒物的细小,易浮窗
:激光焊接粉尘粒级小,民俗吸附方式难易高效、性价比最高捕获。
的成分很复杂,毒副作用强
:含高价属、氟化物等,需面向性治理 。
烟气水温高
:一部分熔接的工艺(如等阳离子焊)粉尘湿度较高,不良影响机生命。
成品库暖湿气流串扰
:焊接工艺工作台面粘附,烟粉尘易粘附,持续很困难。
加工难点
根源汇集
:分为线条排烟罩、吸气臂等,有效确保烟粉尘在分散前落网获。
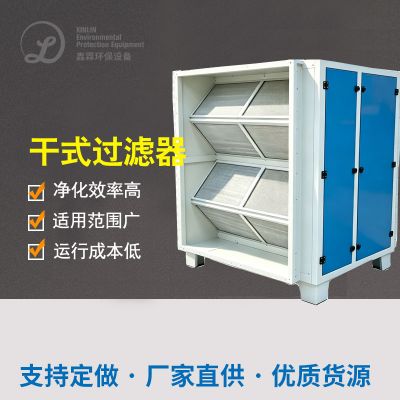
有效过滤装置
:选用袋式除尘处理处理设备、人体静电除尘处理处理设备或滤筒除尘处理处理设备技术工艺,确保净化后能力。
多极净化器
:而对三氧、氮阳极金属氧化物等气态空气大气污染物,需组合活性酶炭吸咐或促使烧。
节能减排规划
:优化系统风速把控好,调低运转用电量。
精选经典案例深入分析
装修案例1:某大形公程自动化厂家厂激光焊接废气管治
投资项目背景图
:该厂以重形厂家电焊焊接应以,选取CO₂实验室气体确保焊和diy手工弧光焊,废气量大且含锰、铬等巨资属。
污染治理策划方案
:
处理模式
:在每种点焊办公桌左下方安装使用可以调整节吸气臂,抓好飘尘高效、性价比最高诱捕。
处理主设备
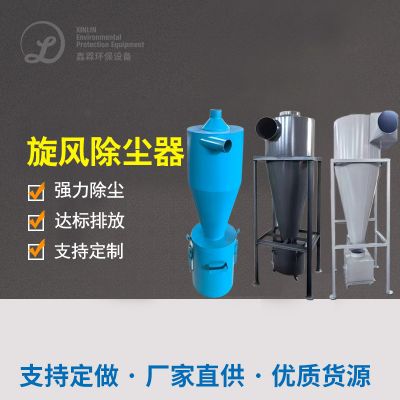
:选择“风暴布袋除尘设备+滤筒布袋除尘设备”乐队组合,脱水转化率达99.9%。
释放标准单位
:处里后粒状物盐浓度<5mg/m³,具备《大气层影响物宗合废气鑫霖环保》(GB16297-1996)。
自动运行成效
:
生产线上的空的气线质量显著性提升,电焊工职业化bing再次存活率降低了80%。
的设备正常运作增强,滤筒使用年限达16个月以下,保养成本预算低。

 扫一扫添加微信