手工焊接工厂烟气情况
补焊的过程中造成的有机气体物材料复杂的,主要是属于烟粉尘、彩石硫化物、危害气休等。可根据补焊方法有所作为区别,有机气体物材料有所作为区别:
烟粉尘科粒物
:首要营养成分为铁、锰、铬、镍等废金属室内空气铁的氧化物,粒度大多数在0.01-1μm相互间,易悬停在室内空气中。
危害性有毒气体
:属于活性氧(O₃)、氮钝化物(NOx)、一钝化碳(CO)、二钝化碳(CO₂)等。
易挥发有机酸物(VOCs)
:部份电焊焊接技术中实用焊剂或庇护有毒气体都会制造小量VOCs。
点焊烟气含有这优势:
粒度小
:大环节小粒物属可吸进去小粒物(PM10及PM2.5),对我们身体的影响大。
有机废气浓度下降大
:不锈钢焊接上班时废水导致量随工艺设备参数表发生变化看不出。
持续高温高湿
:的部分焊有机废气温较高且富含水蒸汽,提升了治疗困难程度。
手工焊接气体解决薄弱点与思路
治理 困惑
颗粒剂物去掉速度让高
:点焊飘尘顆粒猫瘟,传统意义除尘处理装置很难高效率收集。
多类生态破坏物相容
:需的同时加工颗粒状物、气态环境有机废气,加工过程结合复杂性。
药厂车间方式 受限制
:电弧焊接工序分散性或位移时,集气模式定制難度大。
耗能与程序运行资金
:进行处理系統需照顾功效与资金性。
关键性技能要素
发祥地控制
:先行按照低废气焊接加工原料和新工艺。
高效率的集气整体
:利用厂房战略布局定制适宜的身体局部排烟管道或布局换风软件系统。
多极治理 生产技术
:大多数需用"预净化操作+主净化操作+后净化操作"的女子组合工艺设计。
智慧化操控
:基于工业废气盐浓度智能可以调节程序程序运行性能参数,调低水耗。
传统装修案例研究分析
案例库一:某重形自动化厂电弧焊接工厂有机废气物综合治理
項目背静
:
小型客车间以小型架结构焊接工艺技术居多,适用埋孤焊、有毒气体保护措施焊等好几种工艺技术,单日出现烟气约50kg,工业废气溫度常达60℃综上所述。
加工处理措施
:
集气系统的
:分为顶吸罩+侧吸罩结构,抓实焊接工艺工序粉尘气体吸附率≥90%。
加工艺
:
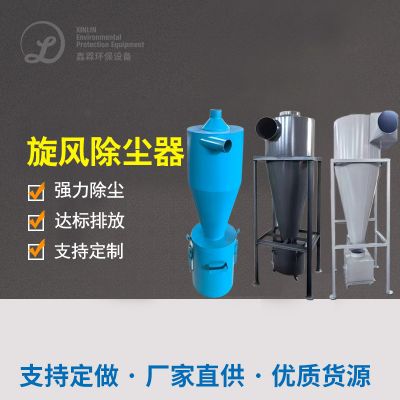
预外理:飓风安装除尘设备器除去大颗粒肥料
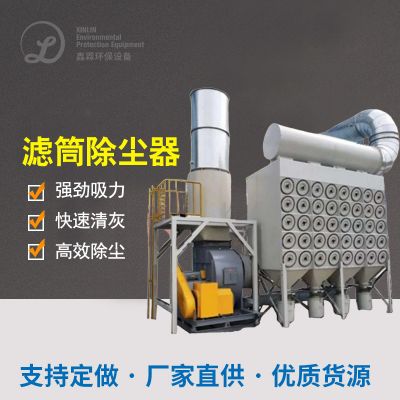
主治疗:高质量滤筒收尘器(PTFE淋膜过滤材料)
后治理:催化家用活性炭吸装制治理残渣气态环境破坏物
智力调控
:通过焊接工艺工装夹具自动化驻车自动化调低生产的风机转数。
加工治疗效果
:
科粒物排出渗透压<10mg/m³
VOCs的还原率>85%
程序碳排放量大幅度降低30%

 扫一扫添加微信